
Fabricación
Dashboard de producción en Data Studio para directores de planta y operaciones
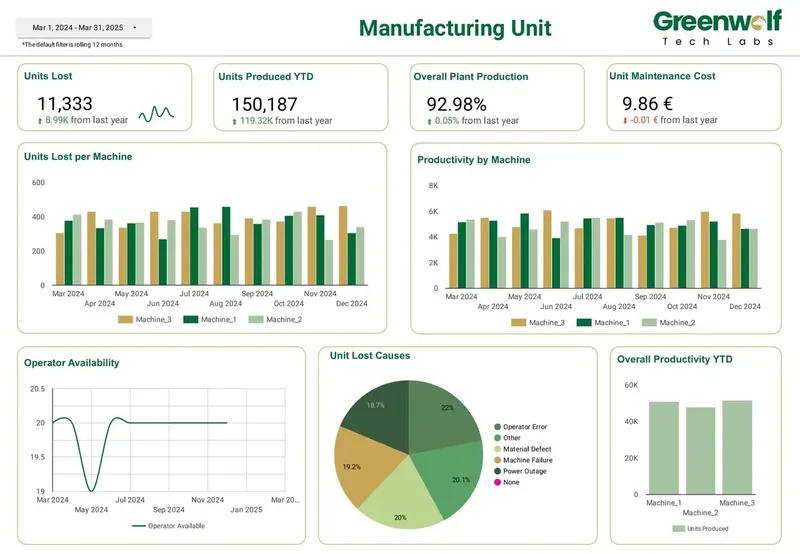
Un dashboard de producción en Data Studio muestra las unidades producidas y perdidas, qué máquinas las pierden y por qué, y cuánto cuesta el mantenimiento, a partir de los datos de MES, ERP y registros de máquina que ya tiene. Lo construimos para directores de planta, responsables de operaciones y propietarios de plantas de fabricación en crecimiento que todavía elaboran a mano los partes de turno. El resultado es una visión única de la planta que el taller, mantenimiento y finanzas interpretan del mismo modo.
Respuesta rápida
¿Qué KPI debe incluir un dashboard de producción?
Un dashboard de producción debe mostrar las unidades producidas y las perdidas, la producción total de la planta, las unidades perdidas por máquina, la productividad por máquina, la disponibilidad de operarios, las causas de pérdida de unidades y el coste de mantenimiento. Cuando los registros de máquina recogen el tiempo planificado y el tiempo de ciclo ideal, puede añadir disponibilidad, rendimiento y calidad, los tres componentes del OEE.
- Nuestro desarrollo para planta cubre producción, pérdidas por máquina, productividad, disponibilidad de operarios, causas de pérdida y coste de mantenimiento.
- Los datos proceden del MES, de exportaciones del ERP como SAP Business One, Tally o NetSuite y de los registros de máquina.
- El OEE solo es tan fiable como el tiempo planificado y el tiempo de ciclo ideal en que se basa.
- Los motivos de pérdida y de parada se mapean a una lista breve para que los gráficos de Pareto tengan sentido.
¿Qué muestra nuestro dashboard de producción al equipo de planta?
La producción, las pérdidas y sus causas, máquina a máquina. El cuadro de mando de producción que construimos en Data Studio para una planta de fabricación empieza con las unidades producidas frente a las perdidas y la producción total de la planta, y después baja al nivel de máquina.
A nivel de máquina muestra las unidades perdidas por máquina y la productividad por máquina, de modo que las de peor rendimiento saltan a la vista. La disponibilidad de operarios aparece al lado, porque una máquina parada por falta de un operario formado es un problema distinto de otra que espera un repuesto. Un gráfico de causas de pérdida y una vista del coste de mantenimiento completan el panorama.
¿Dónde están los datos de producción en una planta típica?
En más sistemas de los que la mayoría imagina. Las órdenes de fabricación, las entradas y los movimientos de stock están en el ERP, a menudo SAP Business One, Tally o NetSuite en fabricantes en crecimiento. Los contadores de máquina y las paradas proceden de un MES si lo tiene, de registros de PLC o controladores exportados en CSV, o de partes de turno que transcriben los supervisores.
Las órdenes de trabajo de mantenimiento y los repuestos pueden estar en un GMAO aparte o simplemente en una hoja de cálculo que lleva el responsable de mantenimiento. La asistencia y los cuadrantes de turnos, necesarios para la disponibilidad de operarios, suelen estar en el software de recursos humanos o de nóminas.
Llevamos todo esto a BigQuery o a un conjunto de hojas de Google Sheets controladas, con una tabla maestra de máquinas que asigna a cada máquina un único ID en todos los sistemas. Sin esa tabla, el centro de trabajo del ERP, la etiqueta de activo del MES y el apodo que el registro de mantenimiento da a la misma prensa nunca coinciden.
- ERP: órdenes de fabricación, entradas de producto conforme, registros de chatarra, centros de coste.
- MES o registros de máquina: contadores, tiempos de ciclo, horas de inicio y fin de las paradas.
- Mantenimiento: órdenes de trabajo, repuestos utilizados, horas de mano de obra, facturas de proveedores.
- Turnos y asistencia: operarios previstos frente a presentes por línea.
Qué obtiene
Qué construimos
Alcance y precio cerrado tras una revisión gratuita.
Vista general de producción de la planta
Unidades producidas, unidades perdidas y producción total de la planta por día, turno y línea.
Página de rendimiento por máquina
Unidades perdidas y productividad por máquina, ordenadas para que destaquen las de peor rendimiento.
Vista de disponibilidad de operarios
Operarios previstos frente a presentes por línea y turno, junto al tiempo de máquina parada.
Análisis de causas de pérdida
Un Pareto de unidades perdidas por causa mapeada, con un grupo sin mapear siempre visible.
Página de coste de mantenimiento
Coste de repuestos, mano de obra y servicios externos por máquina y mes, junto a las pérdidas.
Componentes del OEE
Disponibilidad, rendimiento y calidad como campos independientes, construidos solo donde existen los datos de entrada.
Maestro de máquinas y correspondencias
Un ID por máquina en ERP, MES y mantenimiento, además de la hoja de correspondencia de códigos de motivo.
¿Puede un informe de Data Studio calcular el OEE?
Sí, si existen los datos de entrada, y tenemos cuidado de decirlo cuando no existen. El OEE multiplica tres tasas: disponibilidad (tiempo de funcionamiento entre tiempo de producción planificado), rendimiento (tiempo de ciclo ideal por número total de unidades, entre tiempo de funcionamiento) y calidad (unidades conformes entre unidades totales). Cada una necesita datos que muchas plantas todavía no registran de forma fiable.
Si sus registros de máquina tienen tiempos de parada pero no tiempo de ciclo ideal, mostramos disponibilidad y calidad y dejamos fuera el rendimiento en lugar de suponerlo. Creamos cada componente como un campo calculado independiente para que los supervisores vean cuál está bajando la puntuación, y nunca presentamos una cifra de OEE sin sus componentes.
¿Cómo deben clasificarse las causas de paradas y de pérdida de unidades?
En una lista breve y acordada entre la que los operarios puedan elegir de verdad. Motivos en texto libre como atasco, bloqueo, esperando o sin material son habituales en partes de turno y registros de máquina, y hacen inútiles los gráficos de causas.
Mapeamos los motivos existentes a categorías como avería, cambio de formato, falta de material, rechazo de calidad y operario no disponible, mediante una sentencia CASE o una hoja de correspondencias que la planta puede editar. Los motivos sin mapear se mantienen en su propio grupo dentro del informe para que la lista quede más ordenada cada mes. Un gráfico de Pareto de unidades perdidas por causa señala entonces los dos o tres problemas que merecen un kaizen. También importa dónde se produce la pérdida, así que cada causa puede desglosarse por máquina, turno y producto, lo que a menudo revela que un solo cambio de formato en una sola línea explica la mayor parte de una categoría.
¿Cómo se sigue el coste de mantenimiento por máquina?
Uniendo las órdenes de trabajo de mantenimiento y el consumo de repuestos a la tabla maestra de máquinas, y situando después el coste junto a las pérdidas que causa cada máquina. Una máquina con un gasto de mantenimiento alto y pocas pérdidas puede estar bien cuidada; otra con gasto alto y muchas pérdidas puede necesitar sustitución.
El coste procede del ERP o del registro de mantenimiento, desglosado en repuestos, mano de obra y servicios externos. Lo mostramos por mes y por máquina, con un filtro de mantenimiento planificado frente a correctivo cuando sus órdenes de trabajo lo registran. Un peso creciente del trabajo correctivo frente al planificado es una señal temprana de que los programas preventivos se están retrasando, y se ve con facilidad cuando ambos tipos aparecen en un mismo gráfico.
¿Por qué trabajar con una agencia en lugar de desarrollarlo internamente?
Sobre todo por la fontanería de datos. Los gráficos son la parte rápida; mapear IDs de máquina, códigos de motivo y exportaciones del ERP es donde se estancan los proyectos internos. Como agencia de Data Studio con experiencia en grandes consultoras, ya hemos construido este patrón y normalmente podemos reutilizar el modelo.
También configuramos la entrega programada para que un PDF con la producción del día anterior llegue al correo del director de planta antes de la reunión de la mañana, y mantenemos las combinaciones por debajo del límite de cinco fuentes de Data Studio uniendo los datos antes. Las plantas con un informe antiguo de Looker Studio lo conservan; el producto simplemente recuperó el nombre de Data Studio.
Cómo funciona
Cómo se desarrolla un proyecto
- 01
Revisión gratuita
Analizamos sus exportaciones del ERP, registros de máquina y partes de turno, y le damos un precio cerrado.
- 02
Recorrido por la planta
Una sesión con producción y mantenimiento para acordar máquinas, códigos de motivo y definiciones.
- 03
Modelo de datos
Maestro de máquinas, correspondencia de motivos y cargas automáticas desde cada fuente a BigQuery o Sheets.
- 04
Desarrollo y verificación
Se construyen las páginas y se concilian las cifras de producción con las entradas de producción del ERP.
- 05
Despliegue en planta
Se enseña a los supervisores a leer y actualizar las correspondencias, y se activa la entrega diaria.
Preguntas
Preguntas frecuentes
¿Puede Data Studio conectarse a SAP Business One o Tally?
No mediante un conector nativo. Programamos exportaciones o extracciones de base de datos a BigQuery o Google Sheets, y Data Studio lee desde ahí. El método adecuado depende de su versión y de su alojamiento.
¿Cómo se calcula el OEE en un dashboard?
El OEE es disponibilidad por rendimiento por calidad. Cada componente necesita datos concretos: tiempo planificado, tiempo de funcionamiento, tiempo de ciclo ideal, unidades totales y unidades conformes. Construimos cada componente por separado y solo mostramos el OEE cuando los tres datos de entrada son fiables.
¿Se pueden usar los registros de máquina sin un MES?
Sí. Muchos controladores exportan contadores y tiempos de parada en CSV, y esos archivos pueden cargarse en BigQuery de forma programada. Los partes de turno pueden cubrir los huecos hasta que mejore el registro.
¿Cómo se muestran las unidades perdidas por máquina?
Cada registro de pérdida se vincula a un ID de máquina del maestro de máquinas y a una causa mapeada. El informe ordena las máquinas por unidades perdidas y permite profundizar en las causas de cualquiera de ellas.
¿Puede el director de planta recibir un informe diario de producción por correo?
Sí. La entrega programada de Data Studio puede enviar cada mañana por correo un PDF con las páginas elegidas. Data Studio Pro admite además programaciones cada hora y entrega en Slack o Google Chat.
¿Y si nuestros motivos de parada están en texto libre?
Mapeamos el texto libre existente a una lista breve de categorías mediante una hoja de correspondencias que su equipo puede editar. Las entradas sin mapear se muestran por separado para que la lista mejore con el tiempo y su tablero de control de producción gane precisión.
Siga leyendo
Páginas relacionadas
Empezar
Cuéntenos qué deben resolver sus informes
Describa los dashboards que necesita, quién los leerá y dónde están los datos. Respondemos en un día hábil con un enfoque, los conectores necesarios y un plan a precio cerrado.
- Revisión gratuita de sus informes en 30 minutos
- Presupuesto cerrado antes de empezar
- Todo se crea en su cuenta de Google y es de su propiedad
¿Prefiere el correo electrónico? info@greenwolftechlabs.com
Solicite una propuesta gratuita
Con dos líneas basta para empezar.